
SAW Boru Nedir|LSAW ve SSAW Borusu
Sep 08, 2026
SAW Boru Fiyatı 2026|Spiral ve Boyuna Testere Boru Tedarikçisi
SAW boru, dikişi tozaltı ark kaynağı (SAW) işlemiyle kaynak yapılan çelik bir borudur. İki dikiş geometrisi mevcuttur: JCOE veya UOE yöntemiyle çelik levhadan kaynaklanmış düz uzunlamasına dikiş olan LSAW ve çelik bobinden oluşturulan spiral dikiş olan SSAW. SAW boru, büyük-çaplı iletimin en güçlü beygiridir: LSAW, API 5L X80'e kadar yüksek-basınçlı petrol ve gaz taşır, SSAW ise yaklaşık X70'e kadar su, düşük-basınçlı gaz, kazık ve yapısal işleri gerçekleştirir.
2026 Yılı SAW Boru Fiyat ve Maliyeti
| Ürün Tipi | Boyut Aralığı (OD) | Et Kalınlığı Aralığı | 2026 Fiyat Aralığı (USD/Ton) |
| LSAW Boru (UOE/JCOE) | 16 inç – 60 inç | 8,0 mm – 50,0 mm | 750 – 980 $ / ton |
| SSAW / HSAW Boru | 8,0 inç – 100 inç | 5,0 mm – 25,0 mm | 680 – 850 $ / ton |
| API 5L X65/X70 Sınıf TESTERE | 24 inç – 56 inç | 10,0 mm – 40,0 mm | 820$ – 1.050$/ton |
Fiyatı Etkileyen Faktörler:Ham sıcak-haddelenmiş rulo/levha pazarındaki değişkenlik,-anti-damping vergileri, özel korozyon-kaplamaları (3LPE/3PP) ve sıkı-tahribatsız muayene (NDT) gereklilikleri.
Temel Çıkarımlar
- SAW boru kaynaklı bir üründür, asla dikişsiz değildir; kalite öyküsü, çift-taraflı tozaltı ark kaynağı ve onu takip eden muayeneden oluşur.
- LSAW borusu (tipik olarak 406-1422 mm dış çap) çelik levhadan yapılmıştır, hem içi hem de dışı kaynaklanmıştır, mekanik olarak genişletilmiştir ve yüksek basınçlı gaz hatları ve açık deniz hatları için varsayılandır.
- SSAW borusu (219-3500 mm OD) daha düşük maliyetle bobinden sarılır, ancak daha uzun spiral dikişi ve 20-25 mm duvar tavanı onu ekşi, yüksek basınç ve açık deniz gaz servisinden uzak tutar.
- Eylül 2026'da API 5L LSAW borunun fiyatı, kaliteye ve boyuta bağlı olarak ton FOB Çin başına yaklaşık 750-1.100 ABD Doları seviyesinde yer alıyor; SSAW genellikle %5-15 daha düşük bir değere ulaşır ve 3LPE kaplama ton başına 80-150 ABD Doları ekler.
SAW boru nedir?
SAW boru fiyatı, çapa, et kalınlığına, kaliteye, standarda, kaplamaya ve sipariş miktarına bağlı olarak, karbon çeliği kaliteleri için 2026'da ton başına yaklaşık 650–1$500+ civarındadır.SAW boru, petrol ve gaz iletimi, su boru hatları, yapısal projeler ve büyük{0}}büyük çaplı endüstriyel borularda yaygın olarak kullanılır çünkü tozaltı ark kaynağı yüksek biriktirme oranları ve tutarlı kaynak kalitesi sağlar.
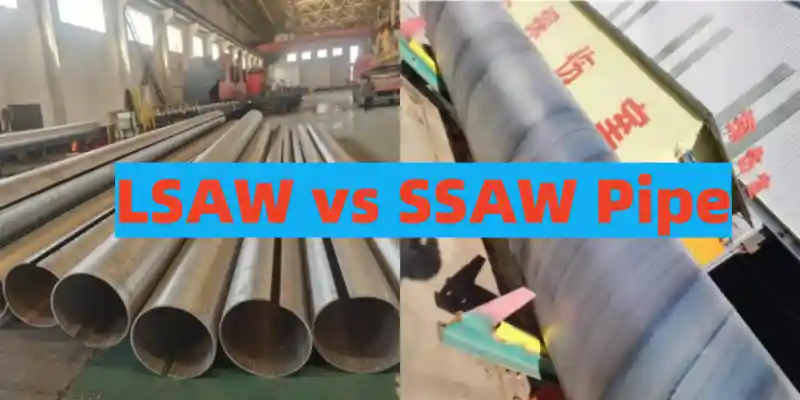
SAW boru esas olarak şunları içerir:LSAW (Boyuna Tozaltı Kaynaklı)VeSSAW (Spiral Tozaltı Kaynaklı)boru.
- LSAW borusu- boyuna kaynaklı
- SSAW borusu- spiral/sarmal kaynaklı
Spiral kaynak dikişi boyunca daha yüksek artık gerilim konsantrasyonları nedeniyle, SSAW borularını yüksek-gerilimli döngüsel basınç uygulamaları için kullanmaktan kaçının; kritik medya için LSAW'ye veya kesintisiz benzerlerine geçin.
| Özellik | LSAW / DSAW | SSAW (HSAW) |
| Dikiş yönü | Düz, eksene paralel | Spiral / sarmal |
| Hammadde | Çelik levha | Çelik bobin (kafatası) |
| Şekillendirme | JCOE veya UOE pres şekillendirme | Mandrel üzerinde sarmal sarma |
| Tipik OD | 406-1422 mm (16-56 inç) | 219-3500 mm (8 inç ve üzeri) |
| Tipik duvar | 6-40 mm, ağır duvardan 50-80 mm'ye kadar | 5-25mm |
| Kaynak pasoları | Bir adet SAW geçiş kimliği + bir adet OD | Bir adet SAW geçiş kimliği + bir adet OD |
| Metre başına kaynak uzunluğu | ~1 m | ~1.1-3+ m, sarmal-açıya bağlı |
| Sınıflar (API 5L) | B ila X80 (ekşi ila X70) | B'den X70'e kadar tipik |
| Boyutsal kontrol | Sıkı; genişleme adımı yuvarlaklığı düzeltir | Daha geniş tolerans |
| Tipik kod kredisi | Tasarım uygulamasında ortak faktör ~1.0 | Daha düşük basınç derecesi; yüksek-basınçlı gaza ilişkin birçok spesifikasyon tarafından hariç tutulmuştur |
| Tipik uygulamalar | Gaz/petrol ana hatları, açık deniz, ekşi servis | Su şebekesi, düşük-basınçlı gaz, kazık yığma, drenaj, yapı |
| Göreceli maliyet | Kaynaklı ailelerin en büyüğü | LSAW'nin %5-15 altında |
SAW Boru Özellikleri
- Dış Çap (Dış Çap): 219 mm ila 2540 mm (8 inç ila 100 inç)
- Et Kalınlığı (WT): 50 mm'ye kadar
- | Uluslararası Yenilikçi Bilim ve Araştırma Dergisi ...
- Standart Uzunluk: SRL (Tek Rastgele Uzunluk), DRL (Çift Rastgele Uzunluk) veya 12 metreye kadar sabit uzunluklar
- Üretim Standartları: API 5L (PSL1 & PSL2), ASTM A671, ASTM A672, EN 10208
- Uç Konfigürasyonu: Eğimli uçlar (ANSI B16.25) veya kare kesim, plastik kapak koruması
Standartlar, Sınıflar ve Boyutlar
| API 5L sınıfı | Minimum verim (MPa) | Minimum verim (ksi) | Tipik kullanım |
| GR B | 245 | 35.5 | Su, düşük-basınçlı gaz |
| X42 | 290 | 42 | Toplama hatları, genel iletim |
| X52 | 360 | 52 | Kara iletimi, yapısal |
| X60 | 415 | 60 | Ana hatlar, orta basınç |
| X65 | 450 | 65 | Ana gaz hatları, açık deniz akış hatları |
| X70 | 485 | 70 | Yüksek-basınçlı gaz tüpleri, ekşi servis |
| X80 | 555 | 80 | En-hacimli modern gaz projeleri |
API 5L'de iki ürün spesifikasyon düzeyi vardır. PSL1 sıradan ticari katmandır. PSL2 kimyayı sıkılaştırır (maks. fosfor %0,025, kükürt %0,015), karbon-eşdeğeri sınırları getirir, darbe testini zorunlu hale getirir ve maksimum sertlik ve kırılma-dayanıklılığı gerekliliklerini ekler. Düzenlenmiş gaz hizmeti için satın alınan neredeyse tüm hat boruları PSL2'dir ve ekşi hizmet sınıfları, ıslak hidrojen sülfür görevi için ISO 15156'ya (NACE MR0175) uygun malzemelerle NACE TM0284 ve TM0177'ye göre HIC ve SSC testlerine tabidir.
SAW Boru Üretim Süreci
Üretim süreci borunun LSAW veya SSAW olmasına bağlıdır.
LSAW üretimi
Çelik levha → plaka muayenesi → kenar frezeleme → şekillendirme → punta kaynağı → dahili SAW → harici SAW → genişletme → NDT → hidrostatik test → pahlama → son muayene
LSAW boru normalde bireysel çelik plakalardan üretilir.
Bu, onu büyük çaplara ve nispeten ağır duvar kalınlıklarına uygun hale getirir.
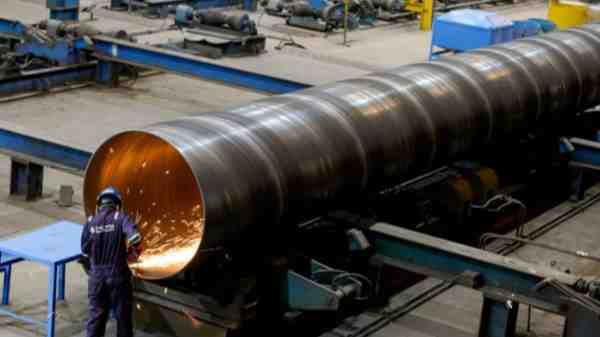
SSAW üretimi
Çelik bobin → tesviye → kenar hazırlama → spiral şekillendirme → dahili SAW → harici SAW → kesme → muayene → NDT → hidrostatik test → pahlama
Spiral şekillendirme işlemi, üreticilerin nispeten sınırlı bir bobin genişliği aralığı kullanarak geniş bir çap aralığı üretmesine olanak tanır.
Kaynak ve Test
Satın almadan önce bu cümleyi tekrarlayın: SAW işlemi güvence değildir; muayene şu. Ark akının altında gizlendiğinden, değirmen kalite kontrolü kaynak sonrasında ne olduğuna bağlıdır.
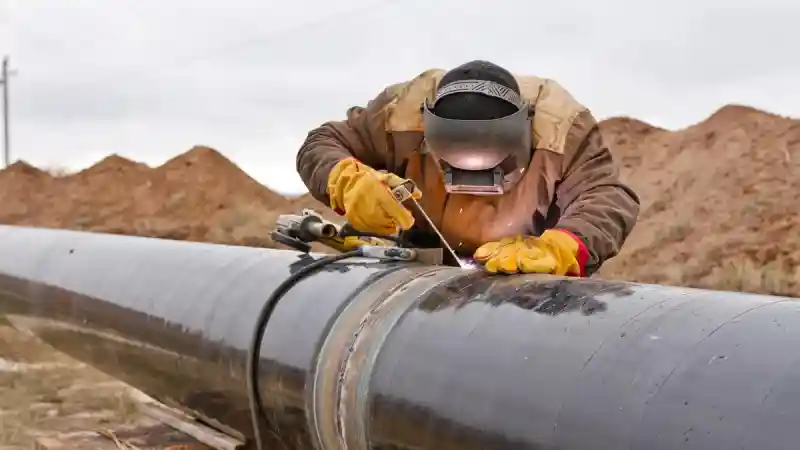
Standart dikiş muayenesi, tam dikiş uzunluğunun, kaynağın ve ısıdan-etkilenen bölgenin, tipik olarak ISO 10893-8/10/11'e göre %100 otomatik ultrasonik testidir (AUT). Kritik siparişler arasında X65 ve üzeri cihazlarda kırık kontrolü için %100 radyografik testin yanı sıra DWTT ve Charpy testi de bulunur. Her boru API 5L formülüne göre hidrostatik olarak test edilir. Uçlar, pahlama işleminden sonra manyetik parçacık testi ile kontrol edilir.
SAW Boru, ERW ve Dikişsiz Karşılaştırması
| Parametre | TESTERE (LSAW/DSAW) | SSAW | ERW / HFW | Sorunsuz |
| Dikiş | Boyuna (SAW kaynaklı) | Spiral (SAW kaynaklı) | Boyuna (direnç kaynaklı) | Hiçbiri |
| Dış çap aralığı | 406-1422 mm+, 2540 mm'ye kadar | 219-3500mm | 21,3-660mm | ~660 mm'ye kadar |
| Duvar kalınlığı | 6-80mm | 5-25mm | 1,5-20mm | 2-100mm |
| Tipik dereceli tavan | X80 | X70 | X70 | X80+ |
| Kaynak dolgusu | Evet (tel + akı) | Evet (tel + akı) | Dolgu yok (dövme dikiş) | N/A |
| Ekşi servis | Evet (PSL2, HIC-test edildi) | Sınırlı | Evet (PSL2) | Evet |
| Açık deniz gaz hizmeti | Standart | DNV-ST-F101 / çoğu anadal tarafından kabul edilmez | Sınırlı | Standart |
| Tipik çalışma basıncı zarfı | Yüksek (~25 MPa sınıfına kadar) | Orta | Düşük{0}}orta | En yüksek |
| Ton başına maliyet (2026, FOB Çin) | Orta-yüksek | Orta | En düşük | En yüksek |
| En iyi niş | >24 kritik iletimde | Çok büyük dış çap, düşük basınç | <24 in, cost-driven | Küçük çaplı, zorlu görev |
SAW Boru Uygulamaları
Petrol ve Gaz İletimi
X65-X80'deki LSAW borusu, uzun-mesafeli gaz hatları ve yüksek-basınçlı petrol hatları için varsayılandır. Çin'deki Batı-'dan Doğu'ya boru hattı ve benzer ulusal sistemler JCOE LSAW üzerinde çalışmaktadır.
Açık Deniz ve Denizaltı
Yükseltici, akış hattı ve deniz altı hattı borusu LSAW bölgesidir; genellikle DWTT ve CTOD testleri ile X65 veya X70 ve bazen de korozyona- dayanıklı alaşım kaplama ile. DNV-ST-F101 yönetir ve SSAW görüşmenin bir parçası değildir.
Su ve Drenaj
SSAW'ın geçimini sağladığı yer burasıdır. Büyük-çaplı su şebekeleri, sulama, soğutma-su hatları ve yağmur drenajları, SSAW'da LSAW maliyetinin çok altında bir maliyetle çalışır ve korozyon işini iç ve dış kaplamalar yapar.
Aktarılmaya Değer Bir Vaka, Anonimleştirilmiş
Güneydoğu Asya'daki bir belediye kuruluşu 1.800 mm'lik bir su iletim hattı sipariş etti ve 3PE kaplamalı, dahili epoksili ve %100 AUT spiral dikişli SSAW'yi maliyet karşılığında kabul etti. Dokuz yıldır, hizmetin düşük-basınçlı olması ve inceleme ile kaplama bütçelerinin kesilmemesi nedeniyle hattın hiçbir dikiş hatası yaşanmadı.
boru testeresi Seçim Kılavuzu
| Eğer hizmetiniz... | Belirtin... | Çünkü... |
| High-pressure gas trunk, >70 bar | LSAW, X65-X80, PSL2 | Düz dikiş, DWTT/CTOD özellikli, kod- standardı |
| Açık deniz veya deniz altı hattı | DNV-ST-F101'e göre LSAW, ekşi veya açık deniz sınıfı | SSAW etkili bir şekilde hariç tutuldu |
| Islak H2S / ekşi petrol ve gaz | LSAW PSL2, X52-X70, HIC + SSC testlerinden geçirildi, ISO 15156 onaylı | NACE-kaliteli dikiş bütünlüğü gerekli |
| Su şebekesi, drenaj, sulama | 3PE + dahili epoksili SSAW veya spesifikasyon talep ederse LSAW | Çok büyük dış çaplarda en düşük maliyet |
| Kazık / yapısal | Yük ve toleransa göre A252 SSAW veya LSAW | Çap ve güç tahrik seçimi |
| Gazda 16-26, orta basınç | ERW veya LSAW'nin her ikisi de savunulabilir; bırakın değirmen deneyimi karar versin | Gaz İşleme Haberleri-tarzında bir çalışma gerekli |
| Mekanize çevre kaynağıyla birleştirilen herhangi bir hat | OD toleransı için LSAW tercih edildi | ±%0,5 genleşme toleransı otomatik kaynağa uygundur |
Ortak standartlar
- API5LPetrol ve gaz taşımacılığında kullanılan hat boruları için yaygın olarak kullanılmaktadır.
- ASTM A252genellikle kaynaklı ve dikişsiz çelik boru kazıklarıyla ilişkilendirilir.
- ASTM A671/A672/A691malzeme ve üretim gereksinimlerine bağlı olarak belirli elektrikli-füzyon-kaynaklı veya basınçlı-servis borusu sınıflarını kapsar.
SSS:
S: SAW boru nedir?
A:SAW boru, Tozaltı Kaynaklı borudur. Granül akı tabakası altında çelik levha veya bobinin kaynaklanmasıyla üretilir. İki ana tip LSAW ve SSAW'dır.
S: 2026 yılında SAW borunun fiyatı nedir?
A:Gösterge karbon çeliği SAW boru fiyatları genellikle yaklaşıkTon başına 650$–1$500+kaliteye, çapa, et kalınlığına, muayeneye, kaplamaya ve sipariş miktarına bağlı olarak.
S: LSAW ve HSAW/SSAW boruları arasındaki fark nedir?
- LSAW (Boyuna Tozaltı Kaynaklı) boru çelik levhadan üretilmiştir ve kısa, düz kaynaklara sahiptir. Mekanik genişlemeye (JCOE işlemi gibi) maruz kalır, bu da düşük artık gerilim ve olağanüstü boyutsal doğruluk sağlar, bu da onu yüksek-basınçlı, uzun-mesafeli petrol ve gaz boru hatları için son derece uygun kılar.
- SSAW/HSAW (Spiral Tozaltı Ark Kaynaklı) boru, sıcak-haddelenmiş çelik bobinlerin sürekli sarılması ve kaynaklanması yoluyla üretilir. Uzun, spiral kaynaklara sahiptir ve maliyet avantajlarının yanı sıra büyük- çaplı boruların üretiminde daha fazla esneklik sunar; düşük-basınçlı su taşımacılığında, kazıklı temellerde ve yapı mühendisliğinde yaygın olarak kullanılır.
S: Büyük-çaplı SAW borularda iç kaynak kusurları nasıl incelenir?
A: SAW çelik boruların-tahribatsız testleri (NDT), gözenekliliği, cüruf kalıntılarını veya mikro-çatlakları tespit etmek için genellikle ultrasonik teste (UT) ve gerçek-zamanlı X{-ışını görüntülemeye (RT) dayanır. API 5L spesifikasyonlarına göre üretilen hat boruları için üreticilerin, hidrostatik test verilerinin yanı sıra tam uzunlukta kaynak UT taraması hakkında ayrıntılı raporlar sunması gerekmektedir.
S: LSAW borusu ne anlama geliyor ve nasıl yapılıyor?
A: LSAW Boyuna Tozaltı Kaynaklı borudur. Çelik levha, JCOE veya UOE yöntemiyle silindir haline getirilir, dikiş içten ve dıştan SAW ile kaynaklanır ve boru mekanik olarak nihai çapa kadar genişletilir. JCOE, J-C-O-E basma sırası ve ardından genişletme anlamına gelir; UOE bir U tuşuna, bir O tuşuna ve ardından genişlemedir.
S: Gaz boru hatları için hangisi daha iyidir, ERW mi yoksa LSAW mı?
A: 16'nın üzerindeki boyutlar için her ikisi de savunulabilir ve sorumlu yanıt, değirmen kapasitesi ve denetim kalitesinin süreçten daha fazla belirleyici olduğudur. 24 inç'in üzerindeki yüksek-basınçlı kanallar ve herhangi bir açık deniz veya kötü hizmet için LSAW standart seçimdir; ERW, 16-26 bantta rekabetçidir ve küçük ve orta çaplı delikler için maliyet açısından rakipsizdir.
S: SSAW borusu neden açık denizde veya yüksek-basınçlı gaz için kullanılmıyor?
A: Kasnak gerilimi yönü boyunca spiral dikiş açıları, düz bir dikişe göre kabaca metre başına 1,1-3 kat daha uzundur ve güvenilir bir şekilde incelenmesi daha zordur. Bu nedenle, DNV-ST-F101 ve yaklaşık 70 bar'ın üzerindeki gaza yönelik başlıca operatör spesifikasyonlarının çoğu, kaynak kalitesine bakılmaksızın SSAW'yi kısıtlar veya hariç tutar.
S: SAW boruda hangi çelik kaliteleri mevcuttur?
A: Hat borusu için, PSL1 veya PSL2'de API 5L sınıfları B, X42, X52, X60, X65, X70 ve X80; ekşi{9}}hizmet sınıfları (X52-X70) HIC ve SSC, NACE TM0284 ve TM0177'ye göre test edilmiş ve ISO 15156'ya uygun bulunmuştur. Kazık, yapısal ve su kaliteleri ASTM A252 ve EN'yi kapsar 10219 eşdeğeri.
S: SAW borunun kaynak kalitesi nasıl doğrulanır?
A: Kaynak sonrası tüm dikişin %100 otomatik ultrasonik testi, her borunun hidrostatik testi ve kritik siparişlerde radyografik testler, Charpy darbe testi ve DWTT. Değirmen testi sertifikası, denetim standardını belirtmeli ve izlenebilir bir AUT raporu referansı taşımalıdır; yalnızca "%100 UT" yazıyorsa raporu isteyin.